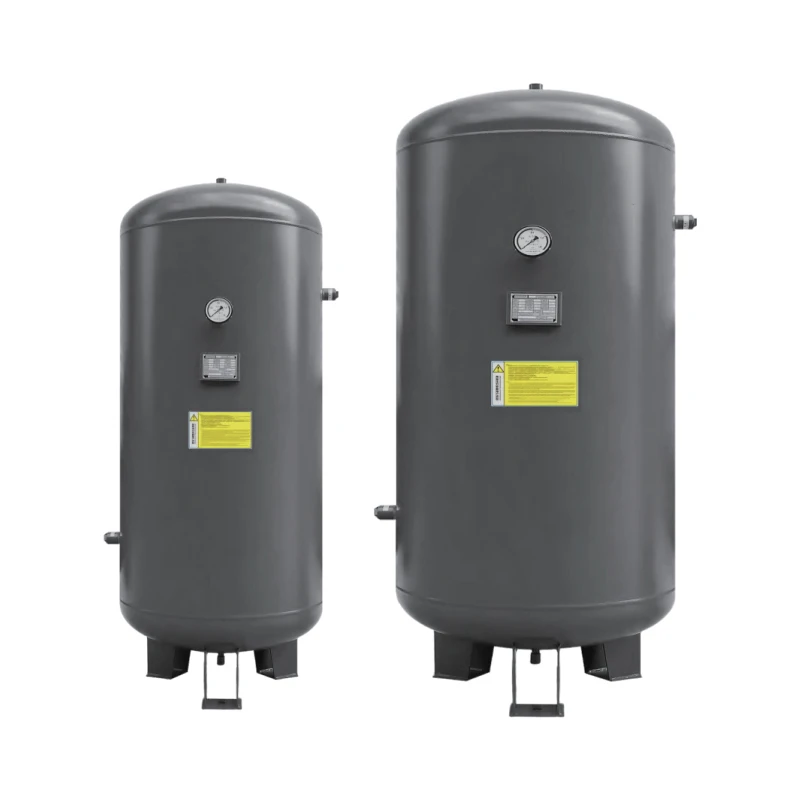
Produksjonsprosessen for trykkbeholdere kan generelt deles inn i: aksept av råmateriale, skjæring, skjæring, rustfjerning, maskinering (inkludert kanthøvling), valsing, montering, sveising (produktsveisetestplater), ikke--destruktiv testing, hullboring og skjæring, sluttinspeksjon, varmebehandling, korrosjonstrykktesting, varmebehandling.
Ulike sveisemetoder har forskjellige sveiseprosesser. Sveiseprosessen bestemmes hovedsakelig basert på materialet, karakteren og den kjemiske sammensetningen til arbeidsstykket, den strukturelle typen av sveisingen og kravene til sveiseytelse. Først må sveisemetoden bestemmes, for eksempel manuell buesveising, neddykket buesveising, wolfram inertgasssveising, gassmetallbuesveising osv. Det finnes mange typer sveisemetoder, og valget må gjøres ut fra spesifikke omstendigheter. Etter å ha bestemt sveisemetoden, blir sveiseprosessparametrene etablert. Typene sveiseprosessparametere varierer. For eksempel inkluderer manuell buesveising hovedsakelig: elektrodetype (eller -kvalitet), diameter, strøm, spenning, type sveisestrømkilde, polaritetstilkobling, antall sveiselag, antall passeringer, inspeksjonsmetoder, etc.